


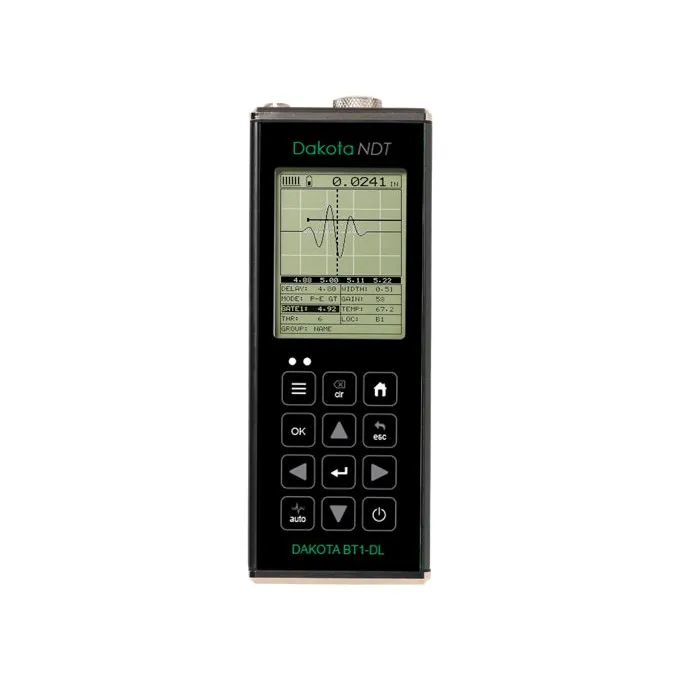
Moderne Windenergieanlagen erreichen Höhen von über 150 Metern, mit Blättern von 70-90 Metern und Leistungen bis 15 MW in den jüngsten Offshore-Ausführungen. Die strukturelle Integrität hängt entscheidend von der richtigen Vorspannung der Schrauben an Fundament, Turmstoß und Blattanschluss ab. Die Ultraschallmessung mit dem Dakota BT1-DL und BT2-DL ist das Referenzverfahren für das kontrollierte Anziehen und die wiederkehrende Überwachung dieser kritischen tragenden Verbindungen.

Die kritischen Schraubverbindungen einer Windenergieanlage
An einer modernen Windenergieanlage sind dies die wichtigsten Schraubverbindungen mit hoher tragender Verantwortung:
- Fundamentschrauben (anchor bolts): Verankerungen im Stahlbetonfundament oder, offshore, am Monopile oder Jacket. Üblicherweise M48-M72 aus hochfestem Stahl, Längen von 1,5 bis 3 Metern
- Turmstöße: moderne Türme werden aus mehreren Schüssen zusammengesetzt (üblich 3-5), jeder mit dem nächsten über einen Schraubflansch mit typischerweise 100-140 Schrauben M36-M48 verbunden
- Anschluss der Gondel an die Turmspitze (yaw bearing bolts)
- Anschluss des Rotors (Nabe) an die Hauptwelle
- Anschluss der Blätter an die Nabe (blade root bolts): Dutzende Schrauben je Blatt, unter zyklischer Ermüdungsbelastung
- Flansche des Getriebes (gearbox) und des Generators

Benötigen Sie Hilfe bei der Wahl des richtigen Produkts?
Warum die Ultraschallmessung das Verfahren der Wahl ist
An Windenergieanlagen treffen alle Gründe zusammen, die Ultraschallmessung der klassischen Drehmomentkontrolle vorzuziehen:
- Zyklische Ermüdungsbelastung: jede Rotorumdrehung (bis 20 min⁻¹) erzeugt einen Lastwechsel; über 20 Jahre Lebensdauer sind das Hunderte Millionen Zyklen. Eine zu geringe Anfangsvorspannung führt rasch zum Ermüdungsbruch
- Sehr hohe Schadenskosten: der Bruch eines blade root bolt kann das Ablösen eines Blattes verursachen — ein potenziell katastrophales Ereignis
- Eingeschränkte Zugänglichkeit: die Schrauben sitzen oft an schwer prüfbaren Stellen; Nacharbeiten nach der Montage sind teuer
- Temperaturschwankungen: die Anlagen arbeiten in weiten Temperaturbereichen (von -30 bis +50 °C); die automatische Temperaturkompensation des Dakota BT ist dabei unverzichtbar
- Notwendigkeit der Langzeitüberwachung: die Ultraschallmessung erlaubt es, die verbleibende Vorspannung nach Jahren im Betrieb an derselben Schraube zu prüfen
- Eigene Vorgaben der Hersteller (Vestas, Siemens Gamesa, GE, Nordex, Enercon) schreiben Anziehverfahren mit Vorspannungskontrolle vor
Anwendungen des Dakota BT an Windenergieanlagen

Erstanzug bei der Montage
Bei der Montage einer neuen Anlage folgt die Anziehreihenfolge der Fundament- und Turmstoßschrauben genauen Verfahren des Herstellers. Der Dakota BT1-DL dient dabei dazu:
- die Ausgangslänge (zero-load) jeder Schraube vor dem Anziehen zu messen
- die Dehnung während des stufenweisen Anziehens zu verfolgen (30 %, 70 %, 100 % des Sollwerts)
- die Endvorspannung nach Abschluss des Verfahrens zu prüfen
- nach der vom Hersteller festgelegten Setzzeit nachzuarbeiten (üblicherweise 24-72 h)
- die Endvorspannung jeder Schraube im Abnahmebericht zu dokumentieren
Wiederkehrende Überwachung
Die vorbeugende Instandhaltung sieht wiederkehrende Prüfungen (üblicherweise jährlich) der Vorspannung der kritischen Schrauben vor. Mit dem Dakota BT1-DL lässt sich:
- die Länge der eingebauten Schrauben erneut messen und mit der ursprünglichen Länge vergleichen
- die verbleibende Vorspannung berechnen und mit dem zulässigen Bereich vergleichen
- Schrauben mit auffälligem Setzen erkennen, die nachgezogen werden müssen
- der Zustand jeder einzelnen Schraube über den Datenlogger und DakMaster™ historisch ablegen
Besonderheiten der Offshore-Windenergie
Offshore-Anlagen bringen zusätzliche Schwierigkeiten mit sich:
- Verankerungsschrauben großer Abmessungen am Monopile oder am transition piece (M64-M80)
- Korrosive Meeresumgebung, die das Setzen beschleunigt, wenn die Einbauvorspannung nicht stimmt
- Hohe Betriebskosten für Prüfungen per Schiff oder Hubschrauber
- Erfordernis einer lückenlosen Dokumentation für Asset Owner und Aufsichtsbehörden
Für sehr lange Zuganker (über einige Meter) kann der Dakota BT2-DL angezeigt sein, der laut offiziellem Datenblatt Verbindungselemente bis 30 Meter messen kann.
Empfohlener Arbeitsablauf
Für die Instandhaltung eines Windparks sieht die gute Praxis vor:
- die Referenzlänge jeder Schraube beim Einbau mit eindeutiger Kennung zu erfassen
- alle Daten in DakMaster™ abzulegen, geordnet nach Anlage, Turmabschnitt und Flanschposition
- einen Prüfkalender festzulegen, der den Empfehlungen des Herstellers entspricht
- Warnschwellen für die zulässige Restvorspannung zu definieren (üblicherweise 80-85 % des Ausgangswerts)
- jede Prüfung mit einem automatischen DakMaster™-Bericht für die Rückverfolgbarkeit zu dokumentieren
Für eine Beratung zum Einsatz des Ultraschallverfahrens in Ihrem Windpark wenden Sie sich an unser technisches Büro.