


News
-

Materiales plásticos y revestimientos internos
Plásticos y revestimientos plantean dos problemas opuestos: el material atenúa fuertemente el ultrasonido, y a menudo lo que interesa no es el espesor total sino el de la capa individual. Ambos tienen una solución instrumental precisa. Los plásticos atenúan el ultrasonido mucho más que los metales: el impulso pierde energía a lo largo del recorrido…
-
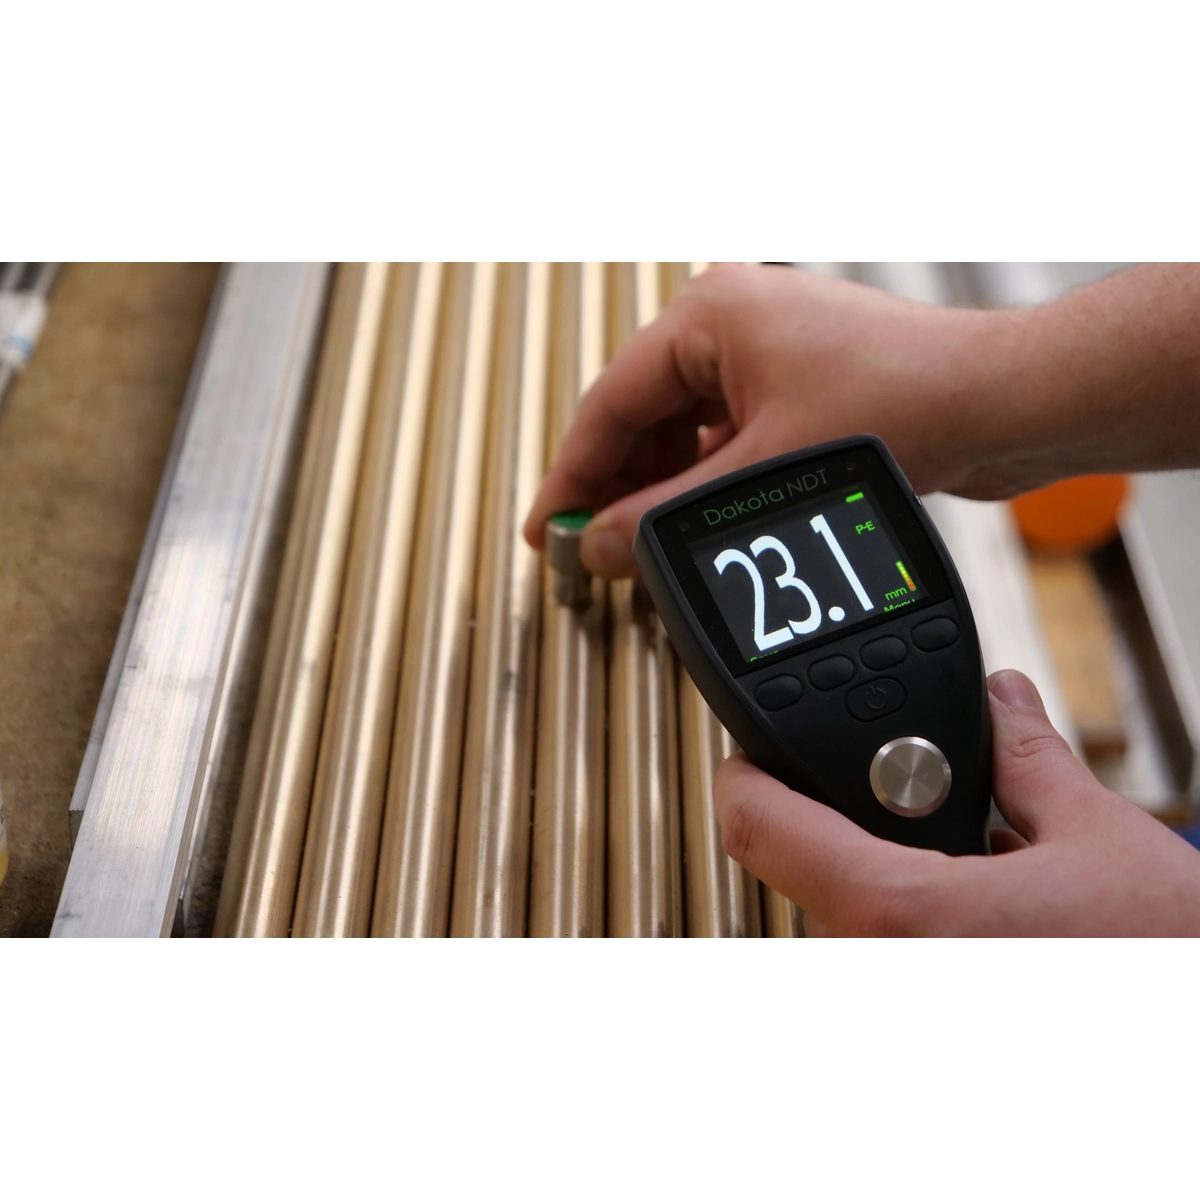
Tuberías de proceso en acero inoxidable
El acero inoxidable resiste, pero no es inmune: erosión en los codos, ataque localizado donde el fluido es más agresivo. En tuberías de pequeño diámetro el condicionante es la curvatura, y se resuelve con el palpador adecuado. En las líneas de proceso el adelgazamiento no se reparte de manera uniforme a lo largo del tubo.…
-

Reactores, autoclaves y recipientes a presión
En un reactor o una autoclave la pared se consume desde dentro, donde nadie puede mirar durante el servicio. La medición ultrasónica cuantifica el espesor residual desde el exterior, sin abrir ni purgar el circuito. Un recipiente a presión pierde espesor de manera desigual. La corrosión se concentra donde el fluido se estanca, donde la…
-

Control de espesor en piezas de chapa estampada
El embutido y el estampado adelgazan la chapa donde la deformación es más severa: aristas, radios de acuerdo, fondo de los nervios. El calibre no llega, la medición ultrasónica sí, y trabaja desde un solo lado. Una pieza de chapa estampada no tiene el espesor de la banda de partida. La deformación plástica redistribuye el…
-
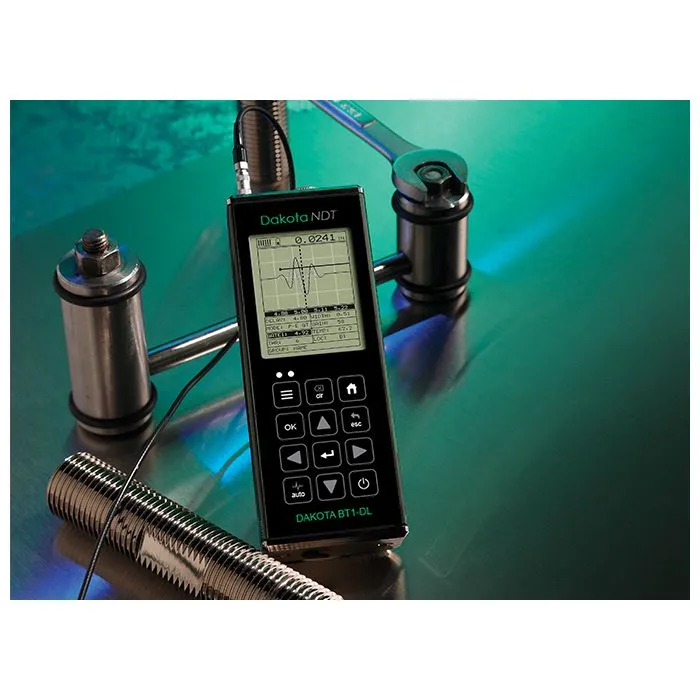
Apriete controlado de órganos críticos
En bielas, culatas y órganos de transmisión el par aplicado no dice cuánto está tirando realmente el perno: el rozamiento y el acabado absorben una parte variable. La medición ultrasónica del alargamiento devuelve la carga efectiva, perno por perno. El apriete por par es una medición indirecta. Entre la llave dinamométrica y la carga que…
-
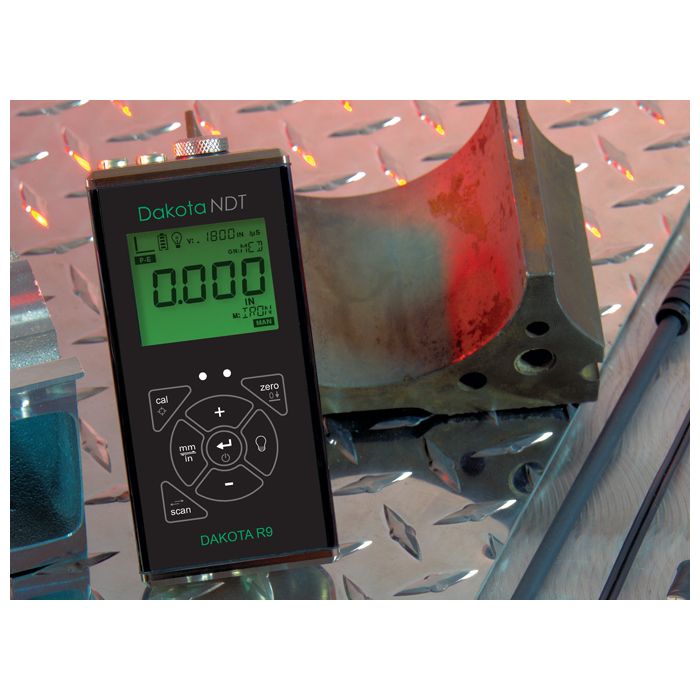
Medición de paredes de cilindros de motor
La pregunta es siempre la misma: cuánto material queda entre la superficie de deslizamiento y la cámara de agua. No se ve desde fuera, no se mide con un calibre, y equivocarse significa una rotura en carrera. ✓ Espesor residual entre camisa y cámara de agua ✓ Decisión documentada sobre el rectificado ✓ Rejilla de…
-

Control de piezas fundidas y forjadas
En una pieza en bruto de fundición la pregunta es si hay suficiente sobremetal para llegar a la cota final. Descubrir que no lo hay con el mecanizado ya iniciado significa haber gastado horas máquina en una pieza para desechar. ✓ Verificación del sobremetal antes de poner la pieza en máquina ✓ Alta penetración para…
-
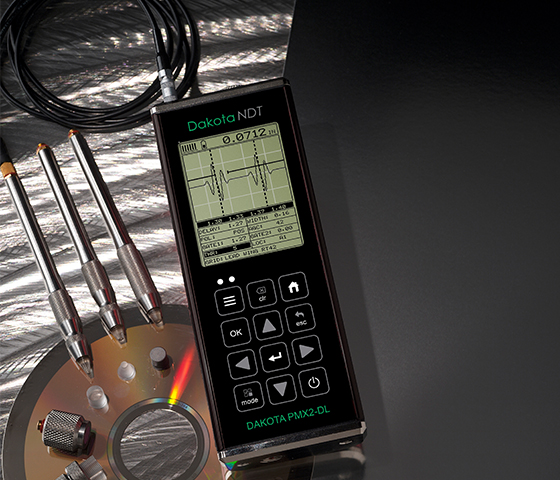
Verificación de espesor en chapas y perfiles
La ventaja del ultrasonido en un semielaborado es simple: mide desde un solo lado. Llega al centro de una chapa, al alma de un perfil y a la pared de un tubo cerrado, donde ningún calibre puede llegar. ✓ Acceso desde un solo lado: ninguna mordaza que cerrar ✓ Medición en el centro de la…
-
Control de calidad en recepción de mercancías
Es el control con la mejor relación entre coste y riesgo evitado que un taller puede introducir: pocos segundos por pieza, ningún corte, ninguna certificación exigida al operador. ✓ Verificación en pocos segundos por pieza, sin cortar nada ✓ Instrumentos de gama de entrada sin formación especializada ✓ 39 materiales preajustados en el CX2: se…
-

Inspección ultrasónica de soldaduras
Un defecto en un cordón de soldadura está dentro del material y no reduce el espesor. Para encontrarlo hace falta un detector de defectos con palpadores angulares y un operador cualificado que sepa interpretar la indicación. ✓ Palpadores shear wave con zapatas de 45°, 60° y 70° ✓ Curva DAC de 16 puntos para valorar…