


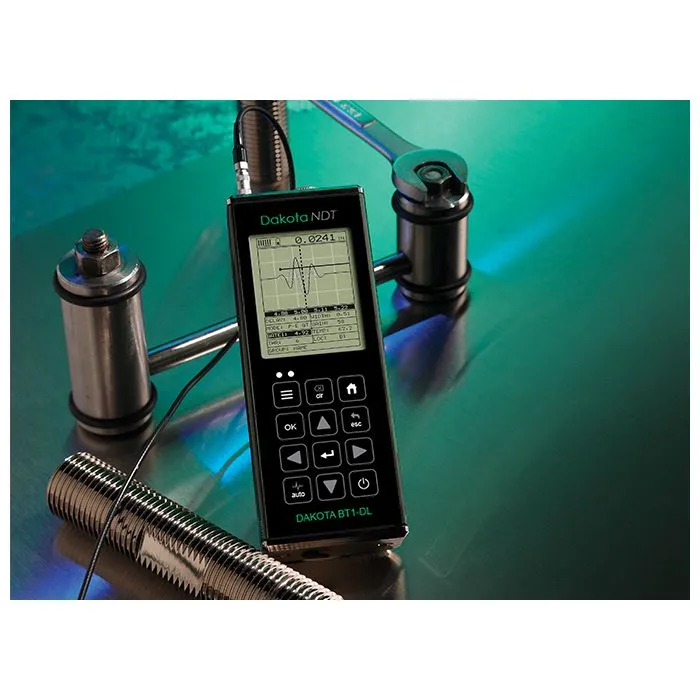
Die kontrollierte Verschraubung von Flanschverbindungen gehört zu den heikelsten Arbeiten bei der Instandhaltung von Druckanlagen. Die amerikanische Norm ASME PCC-1 „Guidelines for Pressure Boundary Bolted Flange Joint Assembly“ ist der internationale Maßstab, der die bewährte Praxis für eine sichere und wiederholbare Ausführung dieser Arbeit festlegt. Die Dakota Geräte BT1-DL und BT2-DL zur Ultraschallmessung der Vorspannung sind dafür ausgelegt, Anwendungen zu unterstützen, die das in PCC-1 vorgesehene Kontrollniveau erfordern.

Was ist ASME PCC-1
ASME PCC-1 ist ein Leitfaden, den die American Society of Mechanical Engineers in der Reihe Post Construction Committee (PCC) herausgibt, die bewährte Praxis für den Betrieb von Anlagen nach ihrer Errichtung zusammenfasst. PCC-1 befasst sich speziell mit der Montage verschraubter Flanschverbindungen an drucktragenden Umschließungen. Die wesentlichen Inhalte:
- Vorbereitung der Dichtflächen des Flansches
- Auswahl und Überprüfung der Dichtung
- Auswahl der Schrauben und Muttern nach Werkstoff, Festigkeitsklasse und chemischer Verträglichkeit
- Schmierung der Gewinde und der Auflageflächen der Mutter
- Stufenweise Anzugsverfahren (Cross-Pattern, Tightening in Passes)
- Verfahren zur Kontrolle der aufgebrachten Vorspannung
- Qualifizierung des mit kritischen Verschraubungen betrauten Personals (Bolted Joint Assembler)
- Dokumentation des Einsatzes

Benötigen Sie Hilfe bei der Wahl des richtigen Produkts?
Warum kontrollierte Verschraubung: das Problem des Drehmomentverfahrens
Das herkömmliche Mittel zur Kontrolle des Anzugs ist der Drehmomentschlüssel. Bringt man ein bekanntes Drehmoment auf die Mutter auf, erhält man — theoretisch — eine bekannte Vorspannung in der Schraube. In der Praxis zeigen ingenieurtechnische Untersuchungen, dass die Streuung der tatsächlichen Vorspannung mit Drehmomentschlüsseln ±25-30 % des Nennwerts erreichen kann, und zwar aufgrund von:
- Schwankender Reibung zwischen den Gewinden sowie zwischen Mutter und Auflagefläche
- Ungleichmäßigem Schmierzustand
- Temperaturschwankungen während des Anzugs
- Setzwiderstand beim ersten Anzug (Embedding)
- Relaxation der Dichtung nach dem Einbau
- Unterschiedlicher elastischer Verformung benachbarter Schrauben
In kritischen Anwendungen — Flansche von Druckleitungen, Wärmetauscher in Raffinerien, Turbinenverbindungen, Stay Bolts von Reaktoren — ist diese Streuung nicht hinnehmbar. PCC-1 empfiehlt den Einsatz genauerer Kontrollverfahren, wenn der Betrieb es erfordert.
Das in PCC-1 vorgesehene Ultraschallverfahren

Unter den genaueren Verfahren zur Kontrolle der Vorspannung bietet die Ultraschallmessung der Schraubenlängung — wie sie die Dakota BT1-DL und BT2-DL umsetzen — entscheidende Vorteile:
- Angegebene Genauigkeit 0,0001 mm (0,00001 Zoll) laut offiziellem Dakota Datenblatt
- Unempfindlich gegen Reibung: es misst die Wirkung (Dehnung), nicht die Ursache (Drehmoment)
- Temperaturunempfindlich: integrierte automatische Temperaturkompensation
- Überprüfbare Wiederholbarkeit: Die Messung kann an derselben Schraube zu jedem Zeitpunkt der Betriebsdauer wiederholt werden
- Einbindung in den stufenweisen Anzug: Der Verlauf der Vorspannung lässt sich während des Verfahrens in Echtzeit überwachen
- Überprüfung nach dem Einsatz: Die Vorspannung kann auch Wochen nach dem Anzug kontrolliert werden, um etwaige Relaxation zu bewerten
Typischer Ablauf der kontrollierten Verschraubung mit dem BT1-DL
Ein mit dem Dakota BT1-DL vereinbares Anzugsverfahren nach PCC-1 umfasst typischerweise folgende Schritte:
- Messung der Bezugslänge (Zero-Load) jeder Schraube vor dem Anzug, mit dem Dakota BT im Modus Elongation
- Erster Anzug auf den im Verfahren angegebenen Drehmomentwert (Pre-Load) nach dem in PCC-1 vorgesehenen Cross-Pattern
- Weitere Schritte des stufenweisen Anzugs (typischerweise 30 %, 70 %, 100 % des Zieldrehmoments)
- Ultraschallmessung der Längung bei jedem Schritt, mit Abgleich gegen den berechneten Zielwert
- Korrigierender Feinanzug an den Schrauben, die vom Zielwert abweichen
- Nachkontrolle nach dem Setzen (typically 4-24 h)
- Dokumentation jeder Schraube: Ausgangslänge, Endlänge, Längung, berechnete Vorspannung
Welches Dakota Modell für welche PCC-1-Anwendungen
- BT1-DL tragbar: ideal für Einsätze vor Ort an Flanschen von Prozessleitungen, für die regelmäßige Instandhaltung, Wärmetauscher und kritische Verbindungen während des Anlagenstillstands
- BT2-DL als Tischgerät: ideal für die Qualifizierung kritischer Verbindungselemente in der Werkstatt, für Verbindungselemente großer Abmessungen (bis 30 m) und für Prüflabore mit hohem Durchsatz
Qualifizierung des Personals
ASME PCC-1 widmet der Qualifizierung des Verschraubungspersonals besondere Aufmerksamkeit. Der qualifizierte Bolted Joint Assembler (PCC-1 Appendix A) muss eine spezifische Schulung zu Verfahren, Geräten und Kontrolltechniken erhalten haben. Der Einsatz eines Geräts wie des Dakota BT ersetzt die Schulung des Personals nicht, sondern macht sie wirksam, indem er die wiederholbaren und dokumentierbaren Messwerte liefert, auf denen das Verfahren beruht.
Für eine Vorführung der Dakota BT Geräte und für eine Beratung zur Anpassung Ihrer Anzugsverfahren an PCC-1 wenden Sie sich an unsere technische Abteilung.