


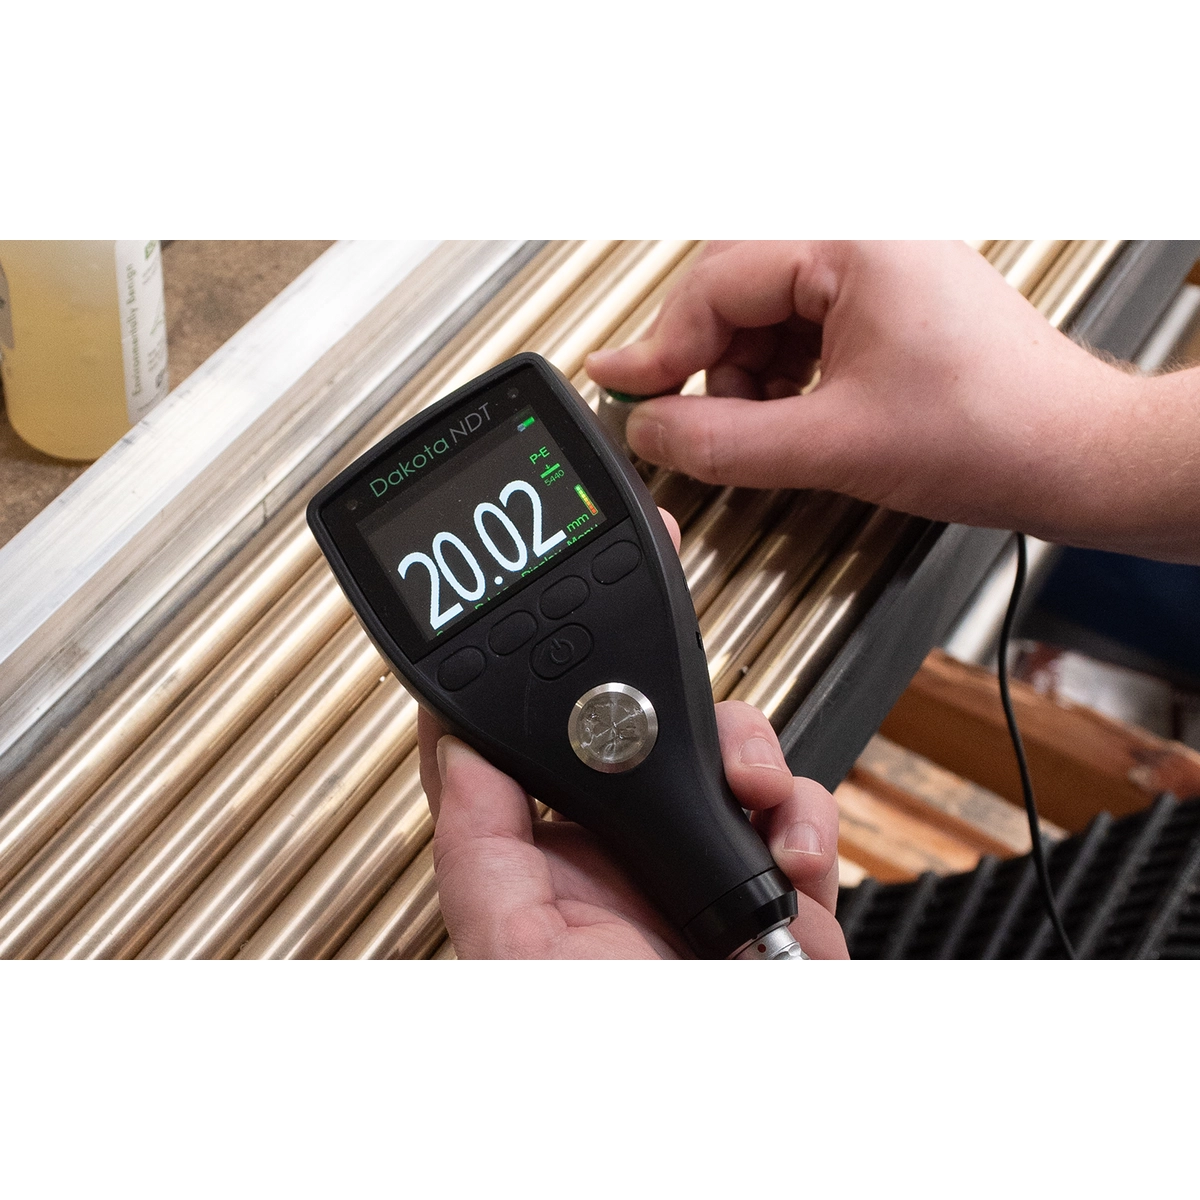
La medición del espesor de tubos y tuberías es una de las aplicaciones más comunes y críticas del control no destructivo industrial. Ya se trate de pipelines de acero al carbono para hidrocarburos, de tubos de acero inoxidable farmacéutico o de conducciones de plástico para agua, la técnica ultrasónica permite obtener una medida fiable del espesor residual desde un solo lado, sin interrumpir el servicio de la instalación. Esta guía resume los principios, los parámetros críticos y los instrumentos Dakota NDT más adecuados.

El principio de la medición ultrasónica en tubo
El instrumento emite un impulso ultrasónico que viaja a través de la pared del tubo, se refleja en la superficie interna (back wall) y vuelve al palpador. Midiendo el tiempo de vuelo (time-of-flight) y conociendo la velocidad del sonido en el material, el instrumento calcula el espesor con la fórmula t = v × Δt / 2. La técnica requiere:

¿Necesita ayuda para elegir el producto adecuado?
- Acceso por un solo lado de la tubería
- Acoplamiento acústico entre palpador y superficie mediante gel o líquido acoplante
- Calibración de la velocidad del sonido en el material que se va a medir
- Superficie adecuada: no debe estar muy corroída ni tener una geometría excesivamente irregular
Tipos de tuberías y problemas habituales
Tuberías de acero al carbono
Son las más extendidas en el ámbito industrial. Velocidad del sonido típica 5900-5950 m/s. Expuestas a corrosión interna (fluidos agresivos) y externa (atmosférica, CUI). Instrumentos Dakota indicados: CX8-DL, CMX1-DL/CMX3-DL, MX1-DL/MX2-DL.
Tuberías de acero inoxidable
Se emplean en los sectores farmacéutico, alimentario y químico. Velocidad del sonido 5700-5800 m/s. La regeneración del material exige una medición no destructiva para verificar la integridad. Los mismos instrumentos que para el acero al carbono, cambiando la velocidad de calibración.
Tuberías de plástico (PE, HDPE, PVC)
Se emplean en conducciones de agua y líneas de baja presión. La velocidad del sonido es muy inferior: 2200-2400 m/s para el HDPE. La atenuación ultrasónica es elevada y exige el Dakota PMX4-DL High Penetration Thickness Gauge o instrumentos con un modo específico para materiales atenuantes.
Calibración antes de la medición

La calibración previa es fundamental. Los instrumentos Dakota admiten varios modos:
- Calibración a 1 punto: sobre un bloque de espesor conocido, corrige el offset
- Calibración a 2 puntos: sobre dos bloques de espesor distinto, corrige offset y ganancia
- Velocity Mode (VM): determina la velocidad real del sonido en una pieza de espesor conocido
- Materiales preconfigurados: los modelos de la serie CX admiten varios preajustes además de la velocidad personalizada
Elección del palpador
La selección correcta del palpador depende del diámetro, del espesor previsto y del material:
Mapeo sistemático sobre tubería

Para inspecciones conformes con API 570 o con procedimientos de empresa equivalentes, la medición sobre tubería sigue un esquema de cuadrícula repetible:
- Identificación de la Condition Monitoring Location (CML), con marcado físico sobre la tubería
- Toma de lecturas en 4-12 posiciones angulares (habitualmente las 3, las 6, las 9 y las 12 en una tubería horizontal)
- Repetición a intervalos axiales regulares para cubrir tramos significativos
- Archivo en el registrador de datos del instrumento con identificador unívoco
- Comparación con inspecciones anteriores para calcular la tasa de corrosión
- Cálculo de la vida residual comparando el espesor residual con el espesor mínimo de cálculo (tmin)
Problemas habituales en campo y soluciones

- Acoplamiento insuficiente: aplicar más gel, asegurarse de que la superficie sea plana o adaptarla al radio del tubo; el indicador de estabilidad del instrumento señala las lecturas poco fiables
- Lecturas dobles por los revestimientos: activar el modo Echo-Echo ThruPaint™ para ignorar revestimientos de hasta 2 mm
- Lecturas inestables en tubos corroídos: preferir el A-Scan (instrumentos CMX, MX2-DL) para interpretar los ecos intermedios por picaduras
- Mediciones críticas: tomar varias lecturas próximas entre sí y registrar la mínima, que es el valor de referencia para los cálculos de integridad
- Geometría compleja (codos, derivaciones, reducciones): conviene aumentar el número de puntos de medida; estas zonas son estadísticamente más propensas a la corrosión
Para valorar con nosotros la mejor solución para Sus inspecciones en tuberías, desde el control puntual hasta el programa de monitorización continua, contacte con nuestra oficina técnica.