


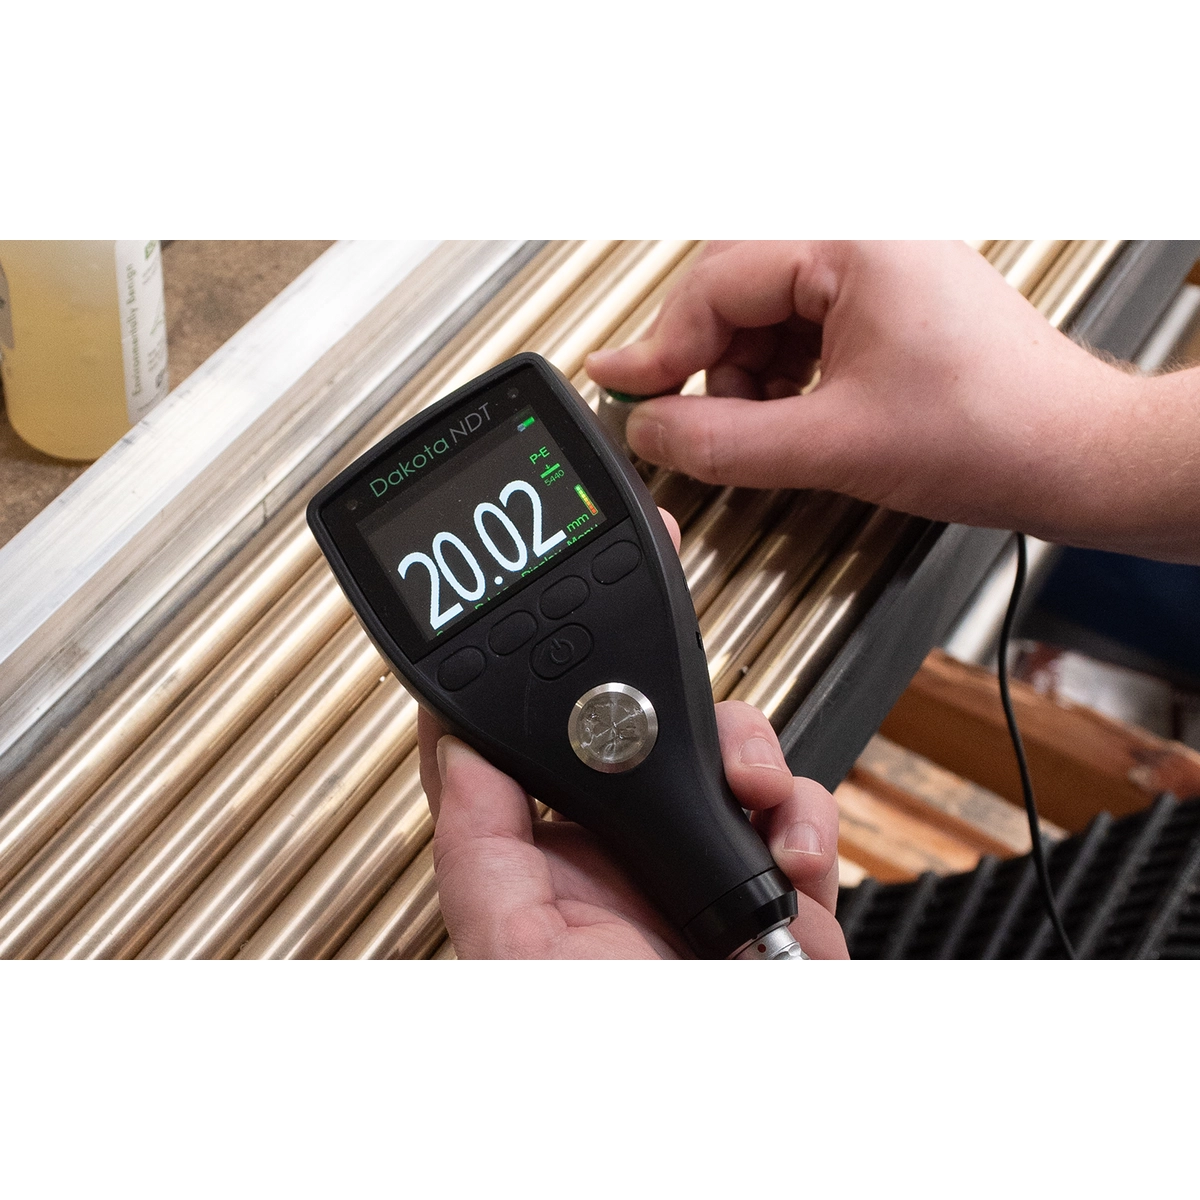
La mesure de l’épaisseur des tubes et tuyauteries est l’une des applications les plus courantes et les plus critiques du contrôle non destructif industriel. Qu’il s’agisse de pipelines en acier au carbone pour hydrocarbures, de tubes en acier inoxydable pharmaceutique ou de conduites en plastique pour l’eau, la technique ultrasonore permet d’obtenir une mesure fiable de l’épaisseur résiduelle depuis un seul côté, sans interrompre l’exploitation de l’installation. Ce guide résume les principes, les paramètres critiques et les instruments Dakota NDT les mieux adaptés.

Le principe de la mesure ultrasonore sur tube
L’instrument émet une impulsion ultrasonore qui traverse la paroi du tube, se réfléchit sur la surface interne (back wall) et revient au palpeur. En mesurant le temps de vol (time-of-flight) et connaissant la vitesse du son dans le matériau, l’instrument calcule l’épaisseur avec la formule t = v × Δt / 2. La technique exige :

Besoin d’aide pour choisir le produit adapté ?
- Un accès depuis un seul côté de la tuyauterie
- Un couplage acoustique entre le palpeur et la surface, au moyen d’un gel ou d’un couplant
- L’étalonnage de la vitesse du son dans le matériau à mesurer
- Une surface adéquate : elle ne doit pas être fortement corrodée ni présenter une géométrie trop irrégulière
Types de tuyauteries et problématiques typiques
Tuyauteries en acier au carbone
Ce sont les plus répandues dans l’industrie. Vitesse du son typique 5900-5950 m/s. Elles sont sujettes à la corrosion interne (fluides agressifs) et externe (atmosphérique, CUI). Instruments Dakota indiqués : CX8-DL, CMX1-DL/CMX3-DL, MX1-DL/MX2-DL.
Tuyauteries en acier inoxydable
Utilisées dans le pharmaceutique, l’agroalimentaire et la chimie. Vitesse du son 5700-5800 m/s. La régénération du matériau impose une mesure non destructive pour en vérifier l’intégrité. Mêmes instruments que pour l’acier au carbone, avec changement de la vitesse d’étalonnage.
Tuyauteries en plastique (PE, HDPE, PVC)
Utilisées pour les réseaux d’eau et les conduites basse pression. La vitesse du son est bien plus faible : 2200-2400 m/s pour le HDPE. L’atténuation ultrasonore est élevée et exige le Dakota PMX4-DL High Penetration Thickness Gauge ou des instruments dotés d’un mode dédié aux matériaux atténuants.
Étalonnage avant la mesure

L’étalonnage préalable est fondamental. Les instruments Dakota prennent en charge plusieurs modes :
- Étalonnage à 1 point : sur un bloc d’épaisseur connue, corrige l’offset
- Étalonnage à 2 points : sur deux blocs d’épaisseurs différentes, corrige l’offset et le gain
- Velocity Mode (VM) : détermine la vitesse réelle du son sur une pièce d’épaisseur connue
- Matériaux préréglés : les modèles de la série CX proposent plusieurs presets en plus de la vitesse personnalisée
Choix du palpeur
Le choix correct du palpeur dépend du diamètre, de l’épaisseur attendue et du matériau :
Cartographie systématique sur tuyauterie

Pour des contrôles conformes à API 570 ou à des procédures internes équivalentes, la mesure sur tuyauterie suit un schéma en grille reproductible :
- Identification de la Condition Monitoring Location (CML), avec marquage physique sur la tuyauterie
- Relevé de mesures sur 4 à 12 positions angulaires (typiquement 3 h, 6 h, 9 h et 12 h pour une tuyauterie horizontale)
- Répétition à intervalles axiaux réguliers pour couvrir des tronçons significatifs
- Archivage dans l’enregistreur de données de l’instrument avec un identifiant unique
- Comparaison avec les contrôles précédents pour calculer le taux de corrosion
- Calcul de la durée de vie résiduelle en comparant l’épaisseur résiduelle à l’épaisseur minimale de calcul (tmin)
Problèmes typiques sur le terrain et solutions

- Couplage insuffisant : utiliser davantage de gel, s’assurer que la surface est plane ou adapter le palpeur au rayon du tube ; l’indicateur de stabilité de l’instrument signale les lectures peu fiables
- Lectures doubles dues aux revêtements : activer le mode Echo-Echo ThruPaint™ pour ignorer les revêtements jusqu’à 2 mm
- Lectures instables sur tubes corrodés : privilégier l’A-Scan (instruments CMX, MX2-DL) pour interpréter les échos intermédiaires dus aux piqûres
- Mesures critiques : effectuer plusieurs lectures rapprochées et enregistrer la plus faible, qui est la valeur de référence pour les calculs d’intégrité
- Géométries complexes (coudes, piquages, réductions) : il est judicieux d’augmenter le nombre de points de mesure ; ces zones sont statistiquement plus exposées à la corrosion
Pour évaluer avec nous la meilleure solution pour vos contrôles sur tuyauteries, du contrôle ponctuel au programme de surveillance continue, contactez notre bureau technique.