


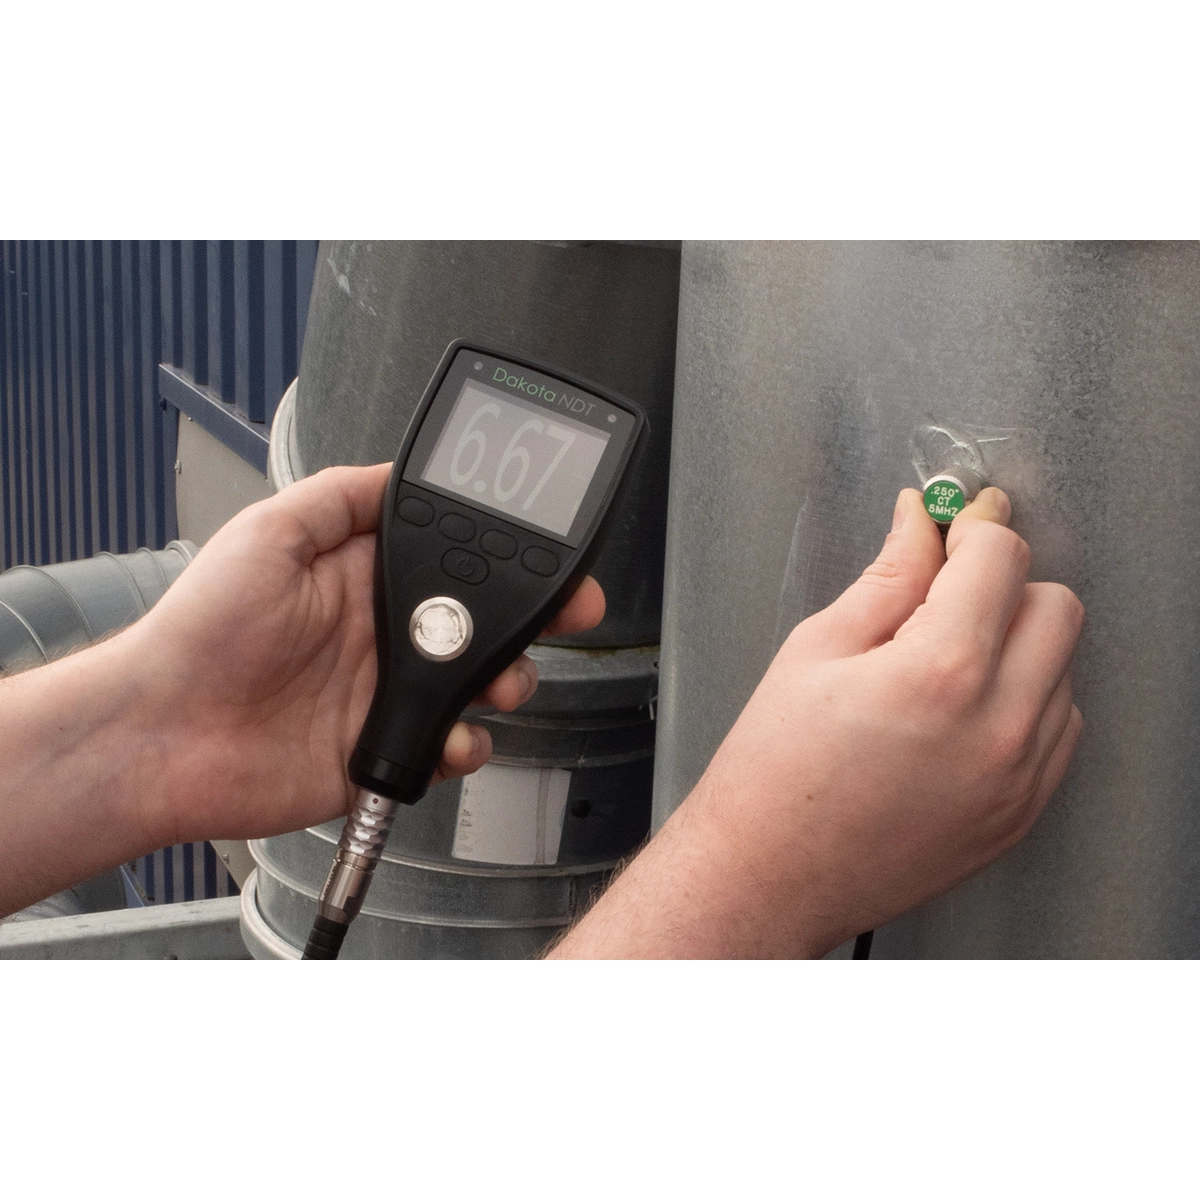
L’inspection de la corrosion sur les pipelines et les tuyauteries de procédé selon l’API 570 est l’une des applications les plus critiques de la mesure ultrasonore d’épaisseur. La norme pose des exigences strictes en matière d’appareils, de procédure et de qualification du personnel. Les appareils Dakota NDT des séries CMX, MX et CX8-DL sont conçus précisément pour y répondre, grâce à l’enregistreur de données structuré, au mode Echo-Echo ThruPaint™ et à la conformité aux normes métrologiques de référence.

Le problème de la corrosion dans les pipelines
Les tuyauteries des procédés oil & gas subissent plusieurs mécanismes de dégradation qui réduisent progressivement leur épaisseur de paroi :
- Corrosion interne : due aux fluides transportés, en particulier en présence d’H₂S, de CO₂, d’eau libre et de solides abrasifs
- Corrosion externe : causée par l’atmosphère, les milieux marins, la condensation sous calorifuge (CUI — Corrosion Under Insulation)
- Érosion : due à la vitesse élevée du fluide ou à la présence de particules
- Piqûration localisée : difficile à repérer sans cartographie systématique
- Corrosion sous contrainte : fissures sous tension en milieu corrosif

Besoin d’aide pour choisir le produit adapté ?
Cadre normatif : l’API 570
L’API 570 « Piping Inspection Code » définit le cadre complet de l’inspection en service des tuyauteries en raffinerie et en pétrochimie. Elle fixe les fréquences d’inspection, les méthodes admises, les critères d’acceptation et la qualification du personnel (API 570 Authorized Inspector). Pour approfondir la norme, nous vous renvoyons à notre article API 570 et API 653 : exigences d’appareillage.
Méthode d’inspection ultrasonore pour pipelines

L’inspection d’épaisseur selon l’API 570 suit une procédure structurée :
- Définition des Condition Monitoring Locations (CML) : points fixes prédéfinis le long de la tuyauterie, sur lesquels on relève des mesures répétées dans le temps pour évaluer la tendance de la corrosion
- Préparation de la surface : élimination des salissures et de la rouille superficielle, de la peinture seulement si nécessaire (sinon on utilise ThruPaint™)
- Application du gel couplant sur la zone de mesure
- Calibrage de l’appareil : sur des cales de référence dans un matériau analogue à celui du tube inspecté
- Mesure sur une grille structurée autour de la CML : en général 4 à 16 relevés en disposition radiale et axiale
- Enregistrement des relevés dans l’enregistreur de données de l’appareil, avec une identification unique
- Calcul du tmin et de la remaining life : comparaison avec l’épaisseur minimale admissible et estimation de la durée de vie résiduelle
- Analyse de tendance : comparaison avec les inspections précédentes sur les mêmes CML pour calculer la vitesse de corrosion
Appareils Dakota indiqués pour les pipelines

Pour les inspections API 570, les choix habituels dans la gamme Dakota NDT sont :
- Dakota CX8-DL : entrée de gamme professionnelle, enregistreur de 100 000 relevés, ThruPaint™, suffisant pour des campagnes d’inspection de taille moyenne
- Dakota CMX1-DL / CMX2-DL / CMX3-DL : A-Scan, mémoire de 4 Go, jusqu’à 250 relevés/s en mode scan, mode PECT pour la corrosion sous revêtement
- Dakota MX1-DL / MX2-DL : B-Scan avec vue 2D par blocs, idéaux pour cartographier la piqûration le long des tuyauteries
- Dakota CMX10-DL : haut de gamme, écran haute résolution et capacité de gestion de projets complexes
Gérer le revêtement : ThruPaint™
L’une des difficultés de l’inspection des pipelines est la présence de revêtements de protection extérieurs (peintures, époxy, PU) qui font partie intégrante de la protection cathodique et ne doivent pas être retirés pendant l’inspection. Le mode Echo-Echo ThruPaint™ des appareils Dakota permet, d’après les spécifications officielles, de mesurer l’épaisseur du métal en ignorant les revêtements jusqu’à 2 mm (80 mils). Cela évite un sablage ou un décapage préalable et réduit les délais et les coûts de l’inspection.
L’enregistreur de données structuré

L’enregistreur de données des appareils Dakota CMX et MX organise les mesures en grilles et lots alphanumériques, ce qui est essentiel pour les inspections API 570, où :
- Chaque CML doit être identifiée de façon unique
- Les relevés doivent être reproductibles aux mêmes positions à des mois ou des années d’intervalle
- La tendance de la corrosion doit pouvoir être reconstituée a posteriori
- Les données doivent être exportables vers des systèmes d’asset integrity management (export Excel, CSV via DakMaster™)
- À partir du CMX3-DL, la forme d’onde A-Scan peut être archivée avec la valeur numérique à titre de preuve
Applications typiques
- Lignes de transport d’hydrocarbures liquides et gazeux
- Tuyauteries de procédé en raffinerie (distillation, reformage, craquage)
- Lignes vapeur et condensat dans les centrales
- Tuyauteries de plates-formes offshore et de stations de pompage
- Réseaux de fire water et de service water
- Collecteurs, manifolds et headers de procédé
Pour un accompagnement dans le choix de l’appareil le mieux adapté à Votre campagne d’inspection API 570 et pour des démonstrations sur site, contactez notre bureau technique.