


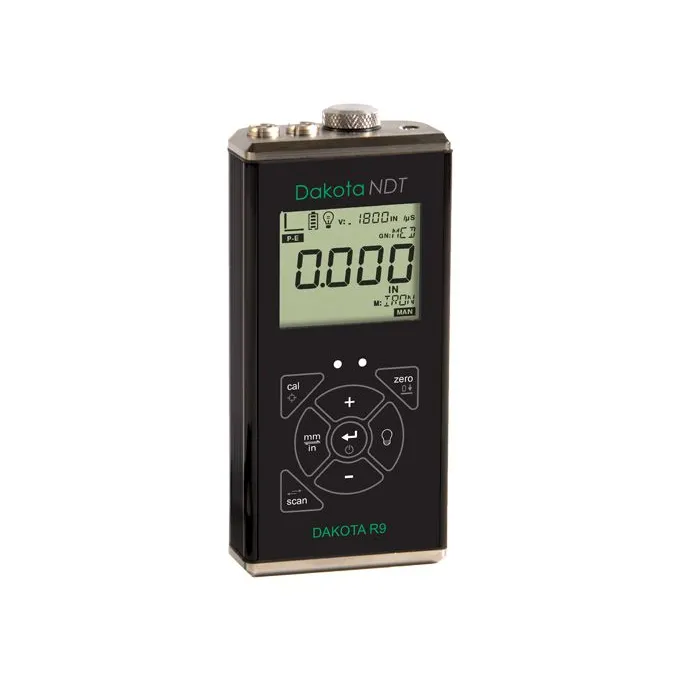
Dans le monde du motorsport — formule, endurance, rallye, drag racing, motocyclisme sportif, dragster — la mesure de l’épaisseur des parois du cylindre moteur est une opération critique pour les préparateurs, mécaniciens racing et ingénieurs. La marge de matière après réalésage, augmentation de cylindrée ou reprise mécanique doit être vérifiée avant et après chaque intervention. Le Dakota R9 Sonic Tester est l’appareil Dakota NDT conçu spécifiquement pour ces applications, avec des capacités de mesure sur cylindres, conduits (head ports), decks, tubes de châssis, panneaux et pare-brise.

Pourquoi la mesure ultrasonore sur les cylindres moteur
Sur un moteur à hautes performances, l’épaisseur des parois du cylindre est un paramètre de conception critique :
- Trop mince → risque de rupture sous sollicitations thermomécaniques, déformations, perte d’étanchéité
- Trop épais → poids excessif, dissipation thermique non optimale, perte de performances
- Non uniforme → points chauds, déformations en service, usure irrégulière du piston et des segments

Besoin d’aide pour choisir le produit adapté ?
La mesure d’un seul côté sans démontage est la seule technique praticable pour contrôler le bloc moteur assemblé ou pour évaluer la faisabilité d’un réalésage avant de l’exécuter. Les solutions de remplacement (jauges d’alésage après démontage, endoscopie) sont plus invasives et moins précises.
Caractéristiques du Dakota R9 Sonic Tester
Le Dakota R9 Sonic Tester (référence Z-309-0002, connu commercialement sous le nom de PR-9) est conçu explicitement pour l’industrie de la compétition. D’après la fiche officielle Dakota :
- Trois modes de calibrage : single point, two point, target velocity — pour une exactitude maximale sur des matériaux variés
- Logiciel de cylinder wall mapping disponible pour créer manuellement les rapports d’inspection
- Calibrage d’usine traçable selon NIST & MIL-STD-45662A
- Garantie de 5 ans (typique des appareils spéciaux Dakota)
- Applications déclarées : Cylinders, Roll Cages, Chassis Tubing, Head Ports, Decks, Body Panels, Windshields
Applications typiques en motorsport

Préparateurs et tuning
- Vérification de la faisabilité d’un réalésage : avant d’augmenter le diamètre du cylindre, il est essentiel de vérifier l’épaisseur de paroi résiduelle en plusieurs points
- Contrôle après usinage : surfaçage, réfection des sièges de soupapes, retouche des conduits
- Contrôle des Head Ports : épaisseur des conduits d’admission et d’échappement après modification du débit
- Decks : vérification du plan de joint du bloc après surfaçage
Mécaniciens racing en pit lane
- Contrôle avant course : quickcheck de l’état des cylindres après des moteurs soumis à un stress prolongé
- Diagnostic après course : recherche d’affaissements localisés (hot spots) après des séances en puissance
- Tubes de châssis (chassis tubing) : contrôle de l’intégrité de l’arceau après accident ou impact
- Panneaux et vitrages : vérification de l’épaisseur résiduelle des pièces composites ou en lexan
Procédure type de mesure des parois de cylindre
- Nettoyage de la surface extérieure du cylindre dans la zone de mesure
- Calibrage de l’appareil : par la méthode two-point sur un bloc d’un matériau analogue à celui du bloc moteur (typiquement aluminium, fonte ou alliages spéciaux)
- Application du gel de couplage ultrasonore sur le palpeur
- Définition de la grille de mesure : typiquement 8-12 positions angulaires × 3-5 hauteurs pour chaque cylindre
- Enregistrement des relevés : le logiciel de cylinder wall mapping permet de reconstituer manuellement la cartographie
- Vérification de la symétrie : les parois d’un même cylindre doivent être symétriques dans les tolérances définies par le préparateur
- Évaluation du minimum : comparaison avec l’épaisseur minimale admissible selon la sollicitation thermomécanique prévue
R9 vs RX8-DL : quand faut-il un appareil plus avancé

Pour les applications les plus exigeantes, Dakota propose également le Dakota RX8-DL Sonic Tester, version avancée dotée d’un enregistreur de données intégré et de la cartographie moteur directement sur l’appareil. Lorsqu’il faut archiver l’historique des mesures, comparer différents moteurs et produire des rapports automatiques, le RX8-DL remplace le R9 en offrant un workflow plus structuré.
Matériaux typiques du bloc moteur
- Alliages d’aluminium : AlSi7Mg, AlSi12, alliages à haute teneur en silicium pour pistons (vitesses du son typiques 6000-6400 m/s)
- Fonte à graphite sphéroïdal : pour les moteurs de grosse cylindrée et les applications industrielles (vitesse 5600-5700 m/s)
- Fonte grise : pour les moteurs de série, plus économique mais plus lourde
- Aciers spéciaux : pour les chemises humides ou les cylindres de moteurs à forte puissance
Les trois modes de calibrage du Dakota R9 (single point, two point, target velocity) couvrent efficacement tous ces matériaux.
Pour une démonstration du Dakota R9 ou du Dakota RX8-DL dans Votre atelier de préparation moteur, contactez notre bureau technique.